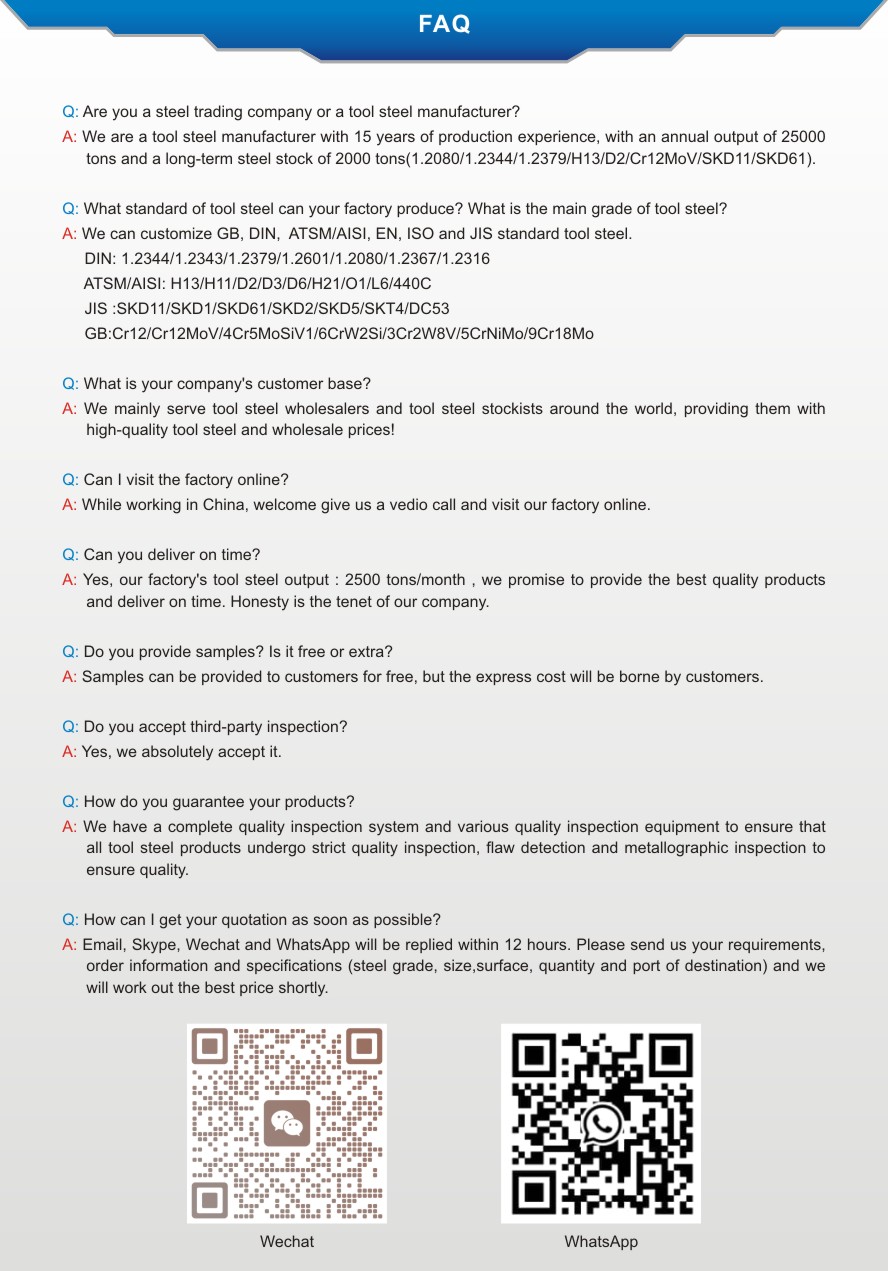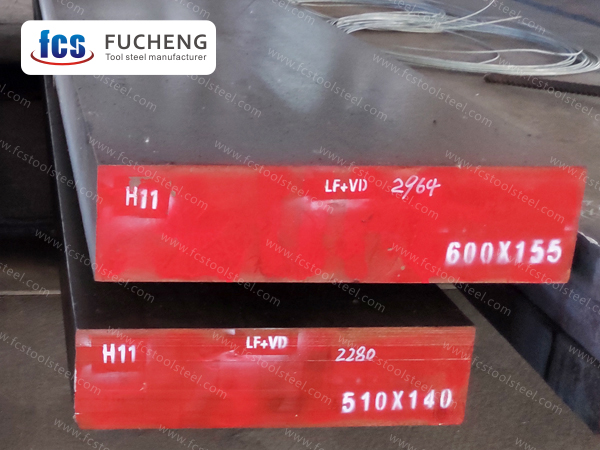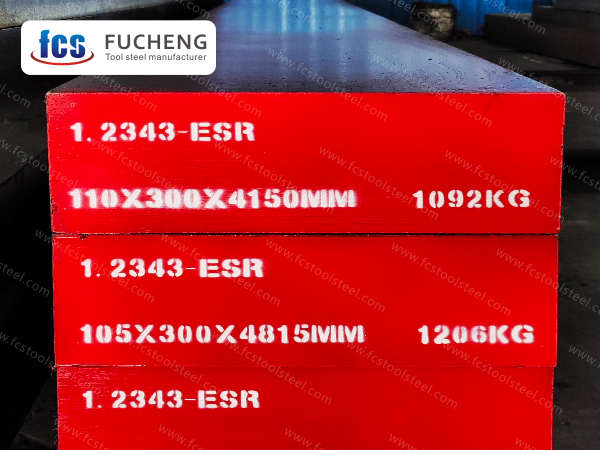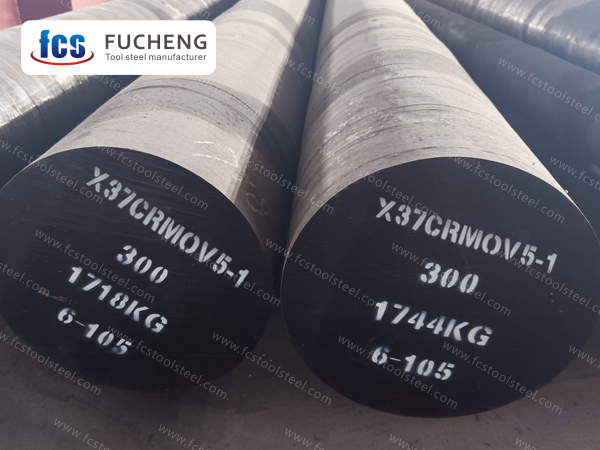
AISI H11 szerszámacél | 1.2343 | X37CrMoV5-1 | SKD6 | BH11
Léghűtéses, edzéses melegalakító szerszámacélként a H11 acél kiváló magas hőmérsékleti szilárdsággal és szívóssággal rendelkezik. Króm-molibdén-vanádium ötvözetrendszere kiváló hőfáradással és kopásállósággal ruházza fel. A H11 acél 500-600 ℃-os üzemi körülmények között is nagy keménységet tart fenn, miközben jó vágási és hőkezelési stabilitással is rendelkezik, így különösen alkalmas alumínium/magnéziumötvözetű öntőformák és melegkovácsoló szerszámok gyártására.
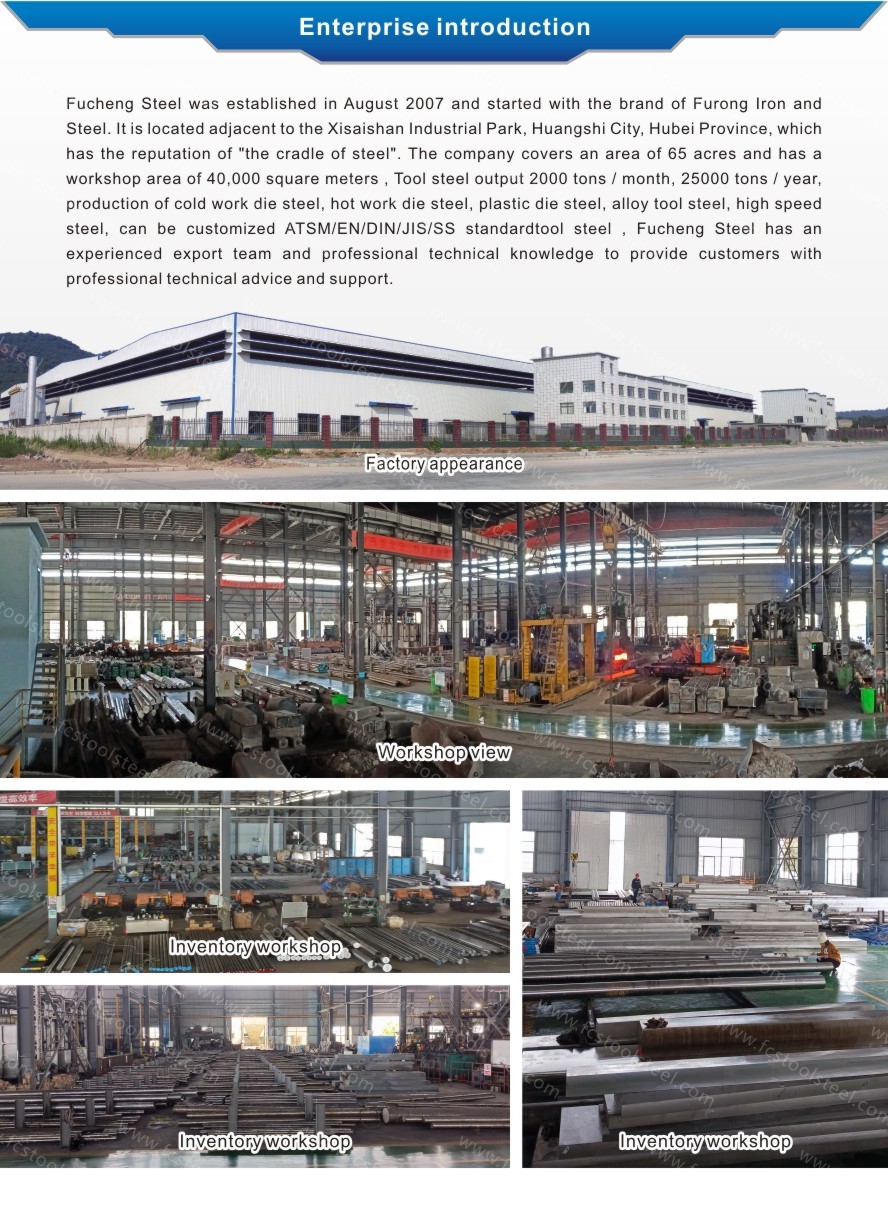
- fucheng steel
- Kína
- 1 hónap
- 2000 tonna/hónap
H11 ACÉL
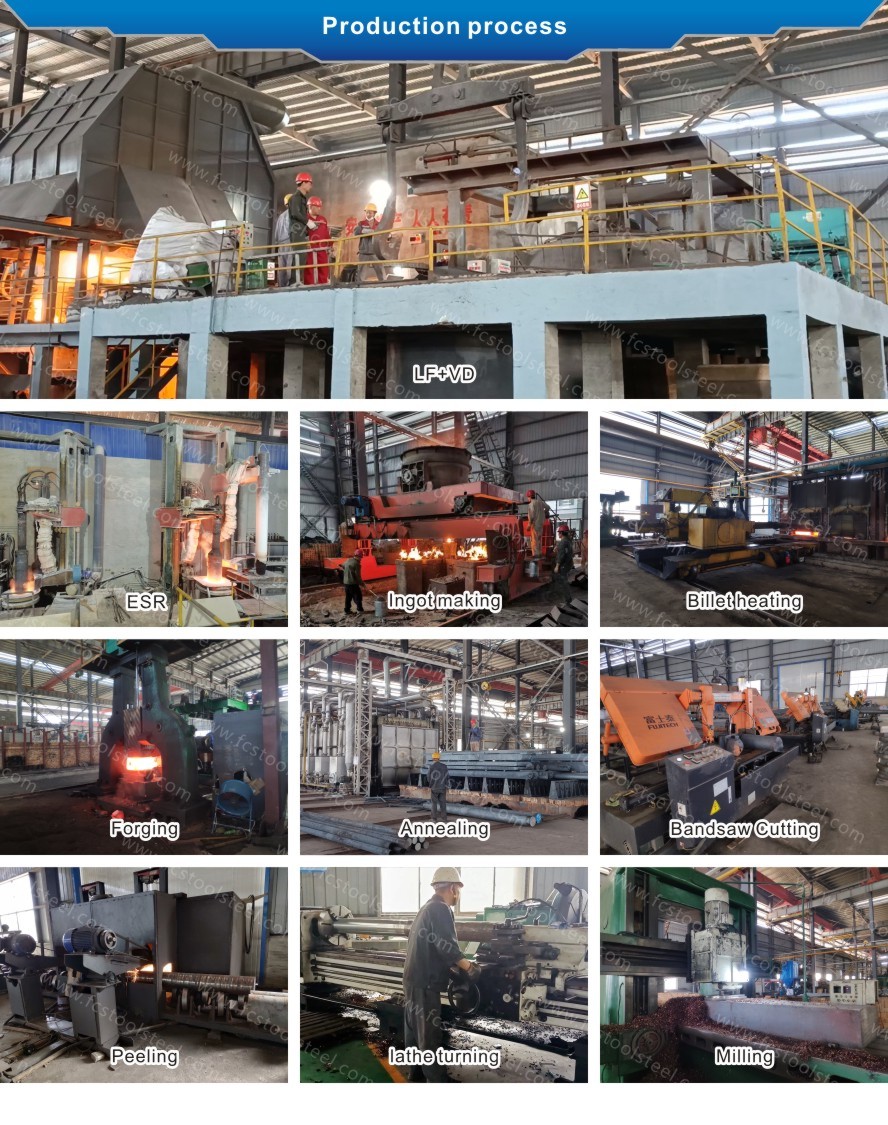
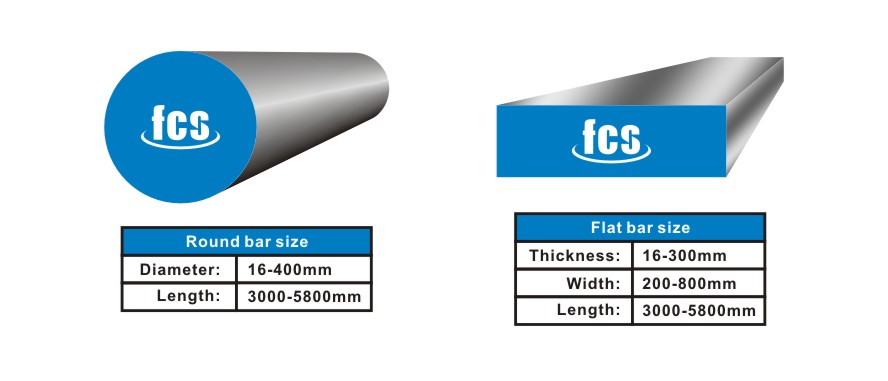
| Olvasztási és gyártási módszer: | LF+VD+(ESR)+Kovácsolt |
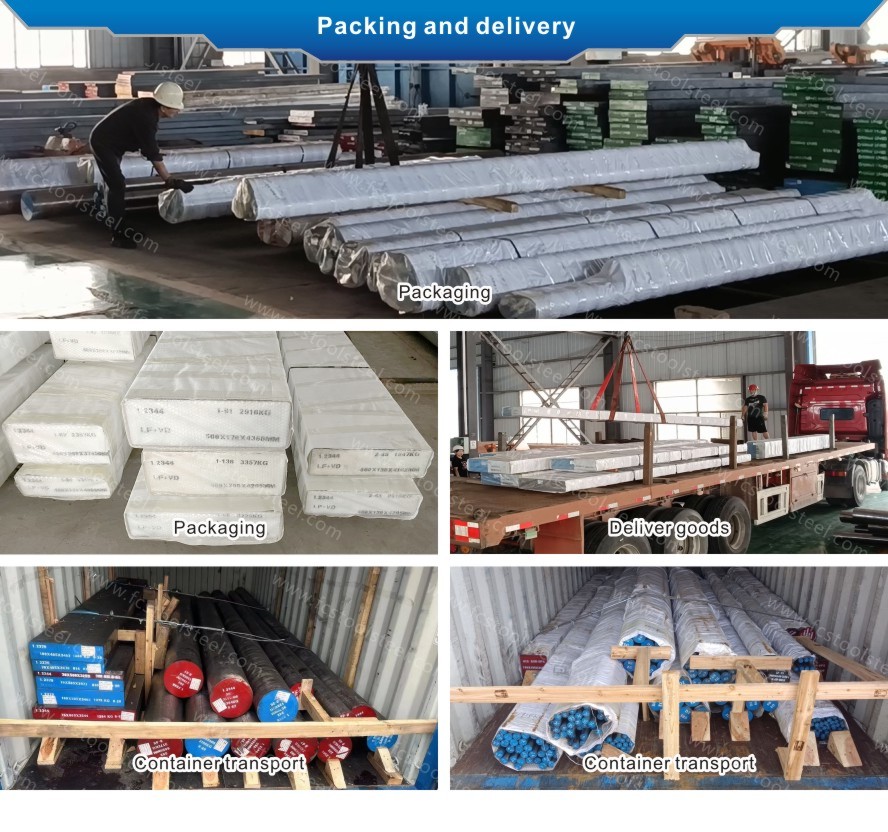
| Szállítási állapot: | Lágyított |
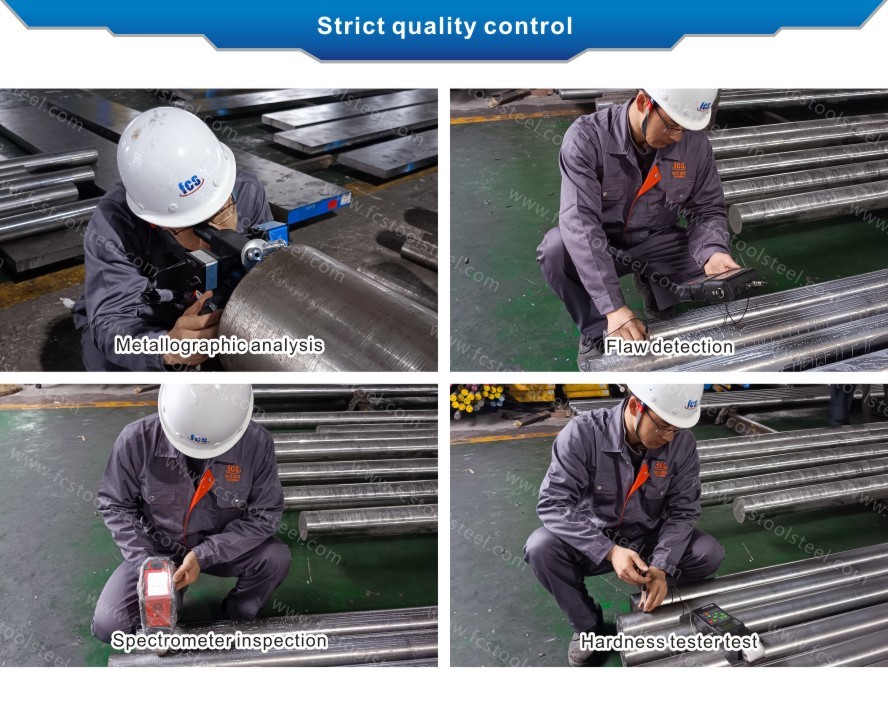
| Szállítási keménység: | ≤229 HBS |
| UT tesztszabvány: | 1921. szeptember–1984. 3. osztály D/d, E/e |
H11 ACÉLMINŐSÉG ÖSSZEHASONLÍTÁSA ÉS KÉMIAI ÖSSZETÉTEL ÖSSZEHASONLÍTÁSA
| Standard/acélminőség | Kémiai összetétel (%) | ||||||
| C | És | Mn | Kr | Mert | Be | ||
| ASTM | H11 | 0,33~0,43 | 0,80~1,20 | 0,20~0,50 | 4,75~5,50 | 1,10~1,60 | 0,30~0,60 |
| DIN/W-szám | X38CrMoV5-1/1.2343 | 0,36~0,42 | 0,90~1,20 | 0,30~0,50 | 4,80~5,80 | 1,10~1,40 | 0,25~0,50 |
| Ő | SKD6 | 0,32~0,42 | 0,80~1,20 | ≤0,50 | 4,50~5,50 | 1,00~1,50 | 0,30~0,50 |
ALKALMAZÁS
A H11 acélt széles körben használják a melegalakító öntőformák gyártásában, különösen alkalmas magas hőmérsékletű munkakörülményekhez, például öntőformákhoz, melegkovácsoló öntőformákhoz és extrudáló öntőformákhoz. A H11 acél kiváló hőállósága és hőfáradási ellenállása kiemelkedővé teszi alumíniumötvözetek, magnéziumötvözetek présöntése és autóipari alkatrészek melegalakításában, és 600 ℃ alatti ismétlődő magas hőmérsékletű ütéseknek is ellenáll.
A H11 acélt gyakran használják nagy pontosságú fröccsöntő formákban is, különösen olyan műszaki műanyagok és optikai minőségű műanyagok öntéséhez, amelyek hosszú távú stabil gyártást igényelnek. A H11 acél kiváló polírozási és kopásállósági tulajdonsága biztosítja a forma tartós felületi simaságát, csökkenti a karbantartási igényt, és alkalmas nagy igényű fröccsöntési gyártásra olyan iparágakban, mint az elektronika és a háztartási gépek.
A H11 acélt ipari vágószerszámok és kopásálló alkatrészek, például forrónyíró kések, magas hőmérsékletű szerelvények és extruder csigák gyártásához is használják. A H11 acél nagy szívóssága és kopásállósága lehetővé teszi, hogy kiváló teljesítményt nyújtson még nagy terhelések és magas hőmérsékletek alatt is, így széles körben használják a gépészeti feldolgozás és a magas hőmérsékletű berendezések gyártása területén.
H11 ACÉL JELLEMZŐI
A H11 acél kiváló hőstabilitást mutat, és ismételt fűtési és hűtési körülmények között is megőrzi szerkezeti stabilitását. Egyedi ötvözetösszetételének aránya lehetővé teszi az anyag számára, hogy kiváló szilárdsági teljesítményt nyújtson még magas hőmérsékletű környezetben is.
A H11 acél kiemelkedő hőfáradási ellenállással rendelkezik, és különösen alkalmas a gyors hűtési és melegítési körülmények elviselésére öntőformákban. Megfelelő hőkezelés után a H11 acél belső szemcseszerkezete hatékonyan gátolja a forró repedések terjedését.
Kopásállóság tekintetében a H11 acél jó kopásállóságot biztosít a keményfémek egyenletes eloszlásának köszönhetően. A keménység és szívósság kiegyensúlyozott kialakítása biztosítja a forma élettartamát és ütésállóságát.
A H11 acél jelentős előnye a hőkezelési rugalmasság, és különböző eljárásokkal 50 HRC és 55 HRC közötti keménység érhető el. Ez a rugalmasság megfelel a különféle formák eltérő igényeinek.
A feldolgozási teljesítmény tekintetében a H11 acél kiváló megmunkálhatósággal rendelkezik lágyított állapotban. Ez a tulajdonság jelentősen csökkenti a feldolgozás nehézségét és költségeit a formagyártási folyamatban.
A megeresztési ellenállás lehetővé teszi a H11 acél számára, hogy hosszú távú, magas hőmérsékletű működés során is stabil keménységet tartson fenn. Ez a tulajdonság döntő szerepet játszik a formák élettartamának meghosszabbításában.
A H11 acél hősokk-állóságát a mérsékelt hővezető képességének és hőtágulási együtthatójának tulajdonítják. Ez lehetővé teszi, hogy a forma a súlyos hőmérséklet-ingadozásokat is könnyen repedések nélkül bírja.
A H11 acél további előnye a méretstabilitás, minimális hőkezelési deformációval, ami különösen alkalmassá teszi precíziós formagyártáshoz. Ez a tulajdonság biztosítja a forma méretpontosságát és újrafelhasználhatóságát.
Fizikai tulajdonságok:
Kategória | Ingatlan | Császári | Metrika |
Alapvető fizikai tulajdonságok | Sűrűség | 0,282 font/hüvelyk³ | 7,81 g/cm³ |
Olvadáspont | 2600°F | 1427°C | |
Poisson-arány | 0,27 – 0,30 | 0,27 – 0,30 | |
Megmunkálhatóság (relatív besorolás 1%-os széntartalmú acélra) | 75-80% | 75-80% | |
Alapvető mechanikai tulajdonságok | Szakítószilárdság | 260 ksi | 1792 MPa |
Szakítószilárdság, hozam | 215 ksi | 1482 MPa | |
Nyúlás 4D-ben | 8% | 8% | |
Területcsökkentés | 30% | 30% | |
Rockwell C keménység különböző edzési folyamatok során | Léghűtés 1800°F-ról (982°C) 45 percig | 52,5 | 52,5 |
Léghűtés 1850°F-ról (1010°C) 45 percig | 56 | 56 | |
Léghűtés 1900°F-ról (1038°C) 45 percig | 57 | 57 | |
Charpy V-bevágású ütésállósági tulajdonságok | Léghűtéses 1850°F-tól (1010°C) + 535°C-on megeresztve | 10,0 láb-font | 13,6 J |
Léghűtéses 1850°F-tól (1010°C) + 650°C-on megeresztve | 20,0 láb-font | 27,1 J | |
Léghűtéses 1850°F-tól (1010°C) + 370°C-on megeresztve | 25,0 láb-font | 33,9 J |
HŐKEZELÉS:
Szferoidizáló hőkezelés (előfeldolgozási előkészítés)
Folyamat:Melegítse fel aH11 acélMelegítse elő a tárgyat 860~890°C-ra, tartsa ezen a hőmérsékleten 3~4 órán át, majd hűtse le a kemencében 730~750°C-ra izotermikus kezelés céljából. Folytassa a kemence hűtését ≤550°C-ra, mielőtt levegővel hűtené.Alapvető funkció:Csökkentse a keménységetH11 acéla nyersdarab 230 HB alá történő durvaságát, ami javítja az anyag megmunkálhatóságát, finomítja a szemcséket és egységesíti a szerkezetet, jó szervezeti alapot teremtve a későbbi edzési folyamathoz.
Előmelegítés oltás előtt (nagyméretű munkadarabokhoz szükséges)
Folyamat:Melegítse fel aH11 acélkét lépésben: először emelje a hőmérsékletet 600~650°C-ra a munkadarab teljes behatolása érdekében, majd folytassa a melegítést 830~850°C-ra az egyenletes hőmérséklet-kiegyenlítés érdekében. Ez a lépés kis méretű alkatrészek esetén elhagyható.H11 acélüres helyek.Alapvető funkció:Csökkentse a nagyméretű helyiségek belső és külső hőmérséklete közötti hőmérséklet-különbségetH11 acélmunkadarabok, csökkentse a kioltási hőfeszültséget, és kerülje a deformációt vagy repedést hűtés közben.
Edzés edzés
Folyamat:Melegítse fel az előkezeltH11 acél1000~1030°C-ra melegítjük, elegendő ideig tartjuk ezt a hőmérsékletet, majd olajos oltással vagy fokozatos oltással lehűtjük.Alapvető funkció:Egységes martenzites szerkezetet kapjunkH11 acél, amely meghatározza az üzemi körülmények által megkövetelt alapvető keménységet és magas hőmérsékleti hőstabilitást. A keménységH11 acélkioltás után elérheti az 55~57 HRC-t.
Teljesítménybeállítási edzés
Folyamatkövetelmény: H11 acéla kioltás után legalább kétszer kell megereszteni, minden megeresztési ciklust legalább 2 órán át kell tartani, majd levegővel kell hűteni. A megeresztési hőmérsékletet a kívánt teljesítménynek megfelelően kell kiválasztani. A tipikus illesztési paraméterek a következők:H11 acéla következők:
Edzési hőmérséklet | Végső keménység | Teljesítményjellemzők | Alkalmazható forgatókönyvek |
550°C | 53~54HRC | A keménység, szívósság, folyáshatár és képlékenység optimális egyensúlya | A legtöbb hagyományos melegalakító szerszám anyagaH11 acél |
600°C | 47~48HRC | Alacsonyabb keménység, nagyobb ütésállóság | Kovácsoló szerszámokH11 acél amelyek nagy ütésterhelést viselnek el |
650°C | 36~37HRC | Nagy szívósság és alacsony keménység | Speciális, alacsony terhelésű hidegalakítási körülmények, amelyek megkövetelikH11 acél |