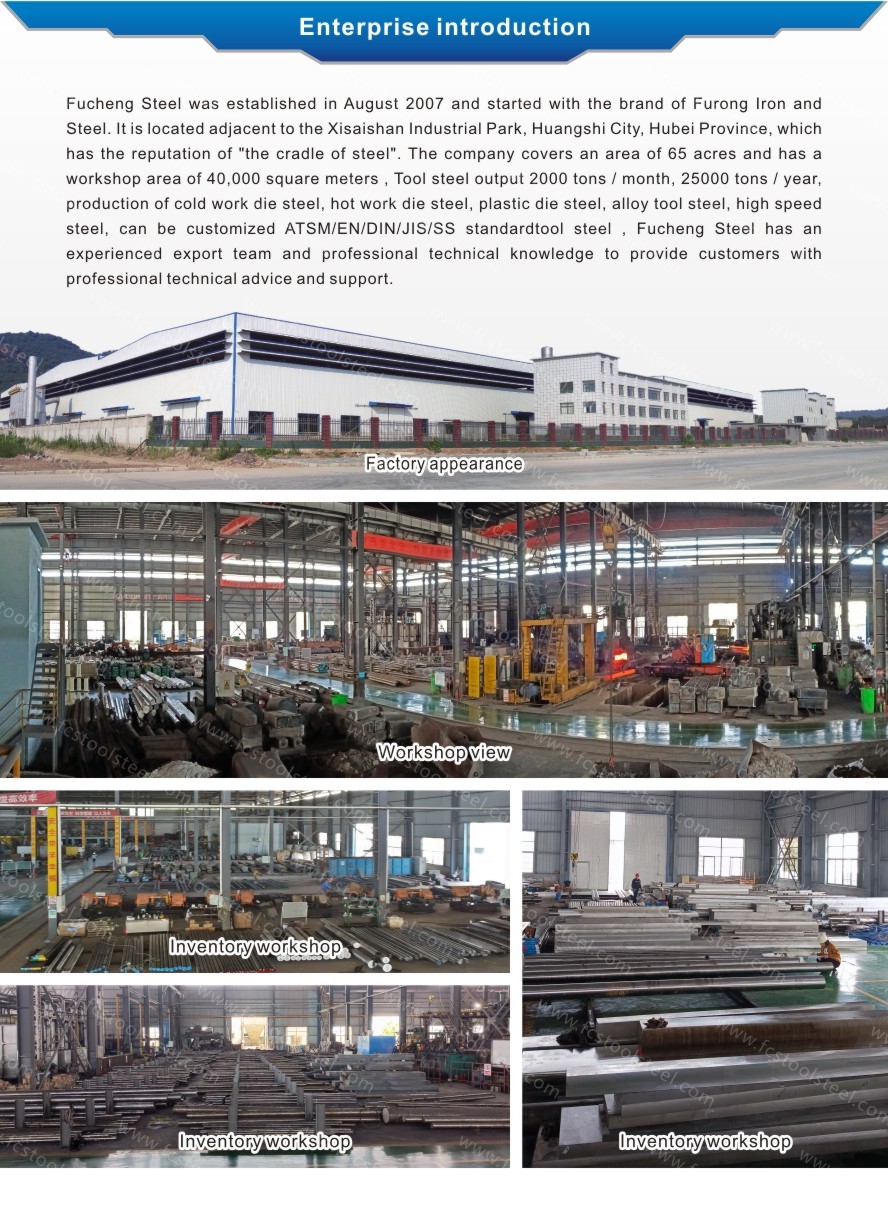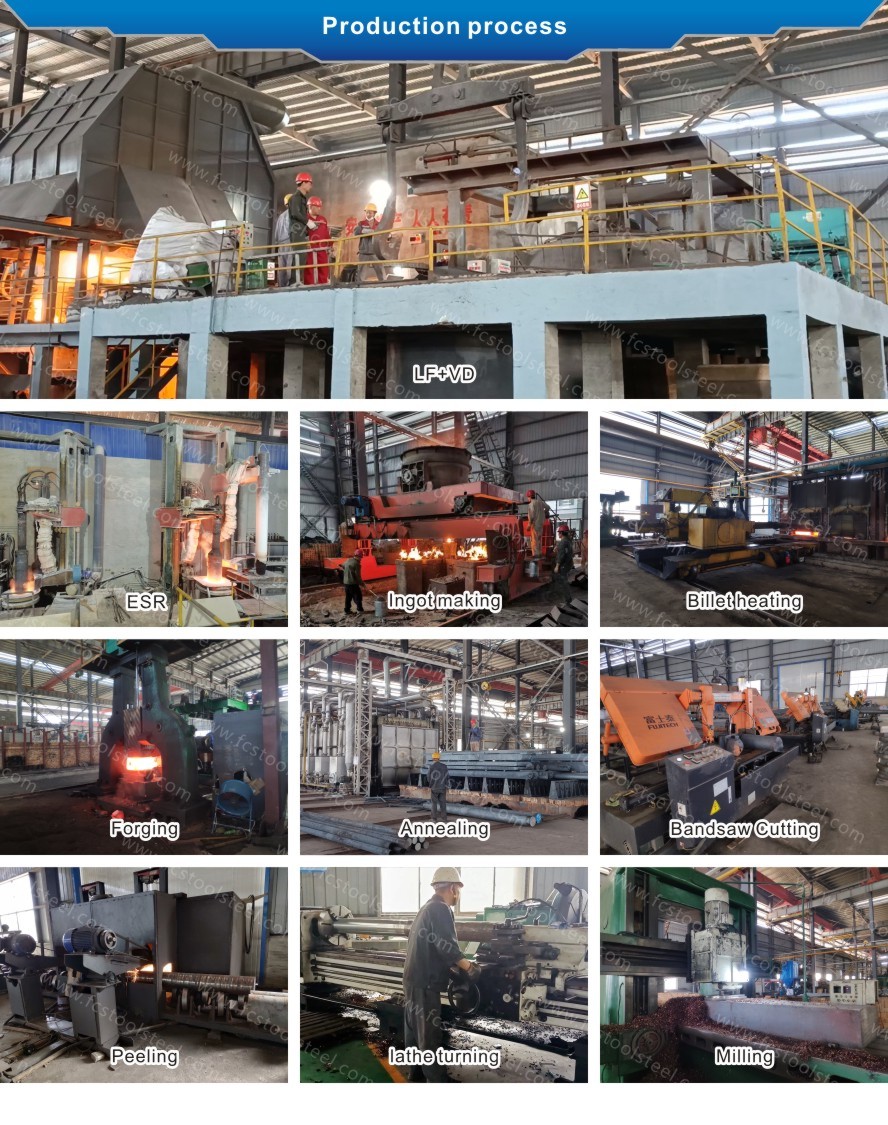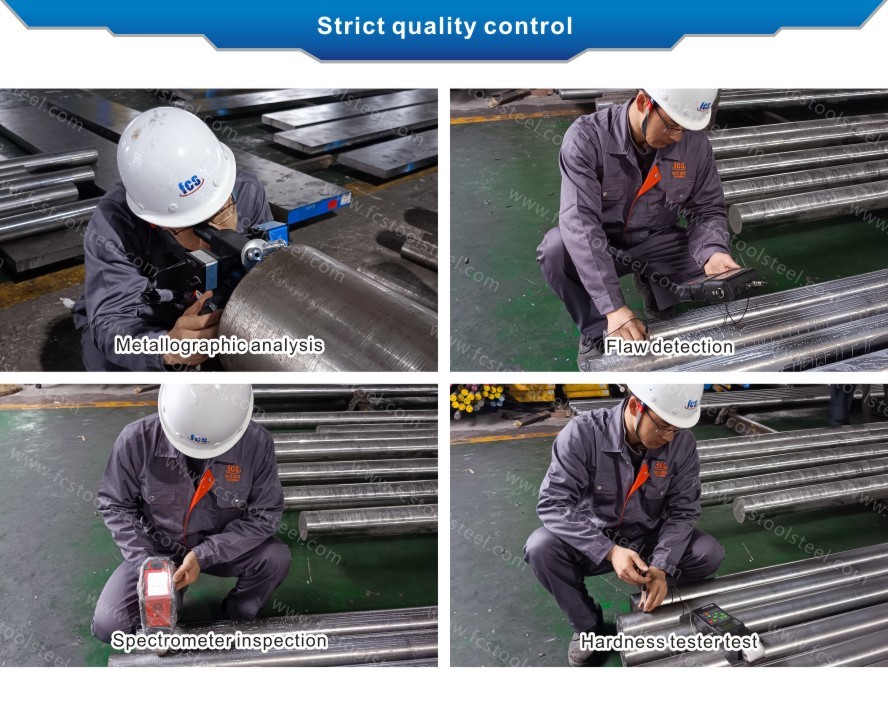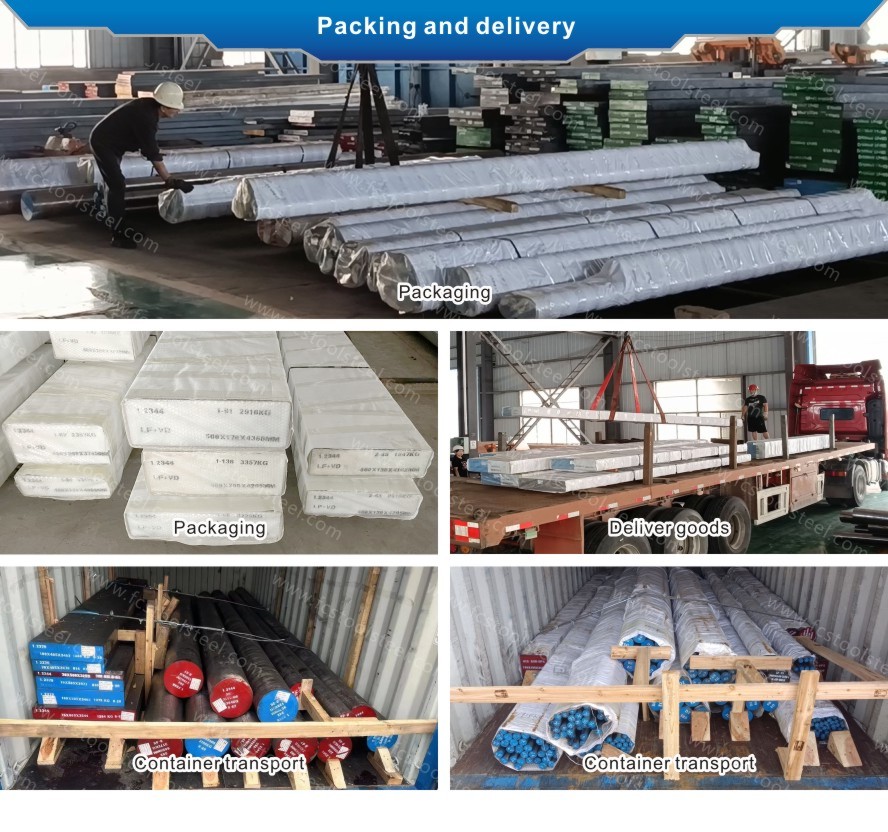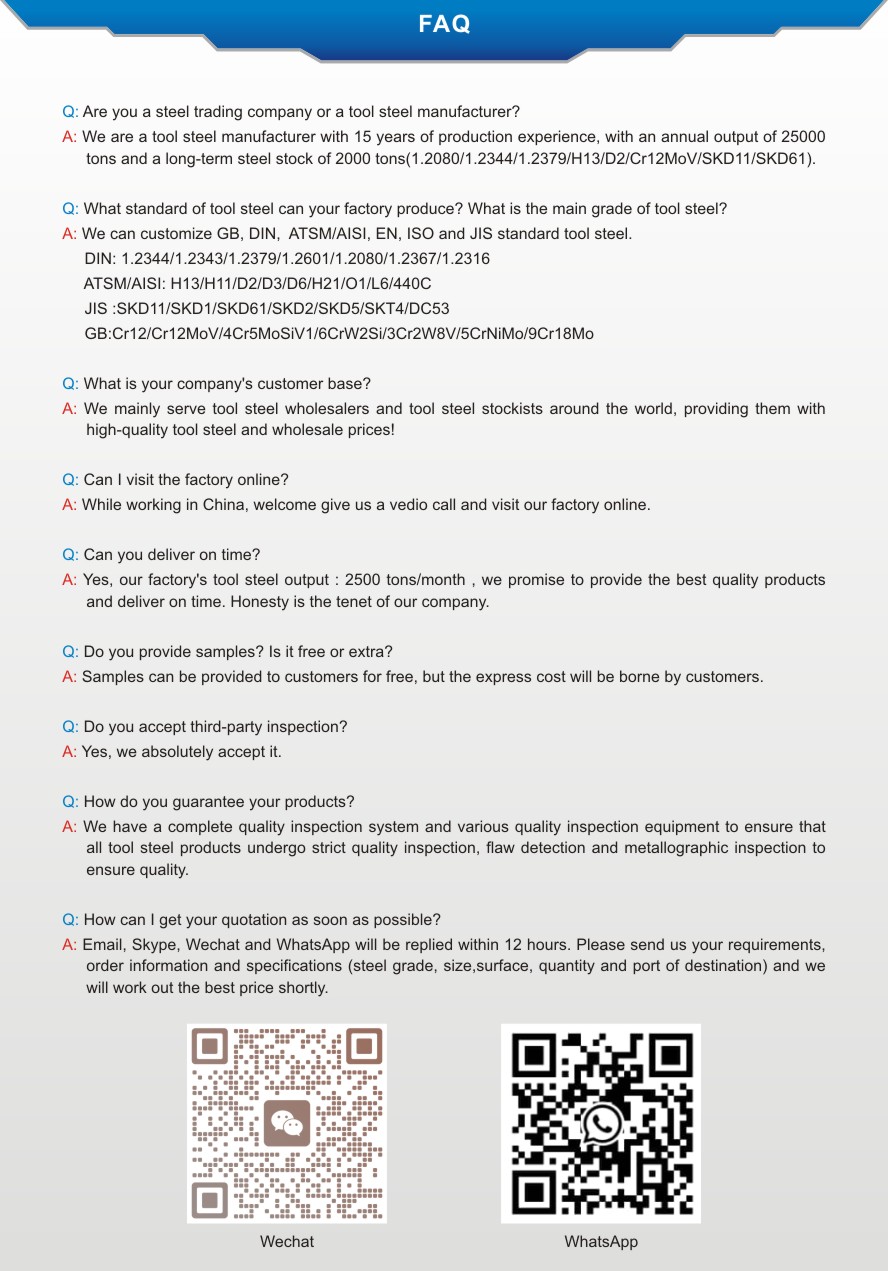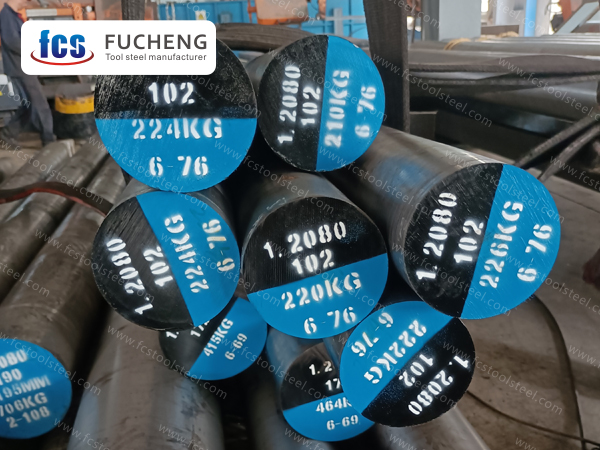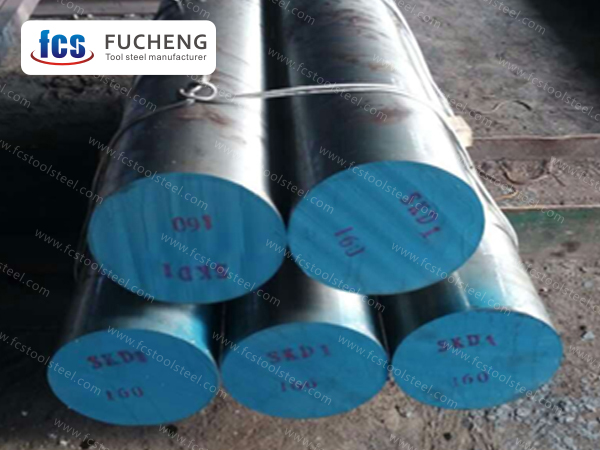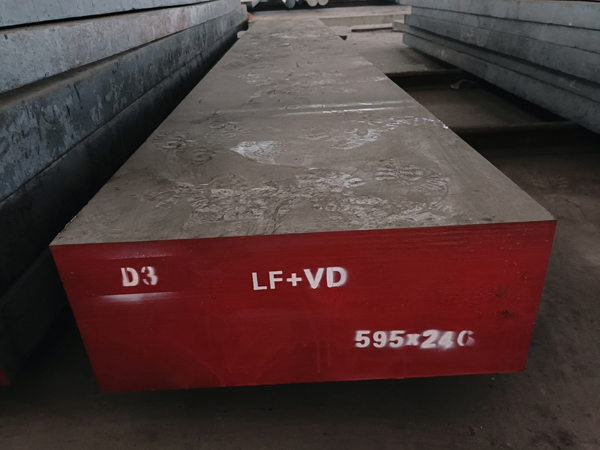
D3 szerszámacél
A D3 acél alkalmas homorú és domború szerszámok, nyújtó- és kivágó szerszámok, huzalhengerek, lyukasztók, ollók stb. készítésére összetett formákkal.
- Fucheng
- Kína
- 1 hónap
- 2000 tonna/hónap
D3 TOOL STEEL
| Smelting and Manufacture Method: | LF+VD+Forged |
| Delivery Condition: | Annealed |
| Delivery hardness: | ≤255 HBS |
| UT Test Standard: | Sep 1921-84 Class3 D/d,E/e |
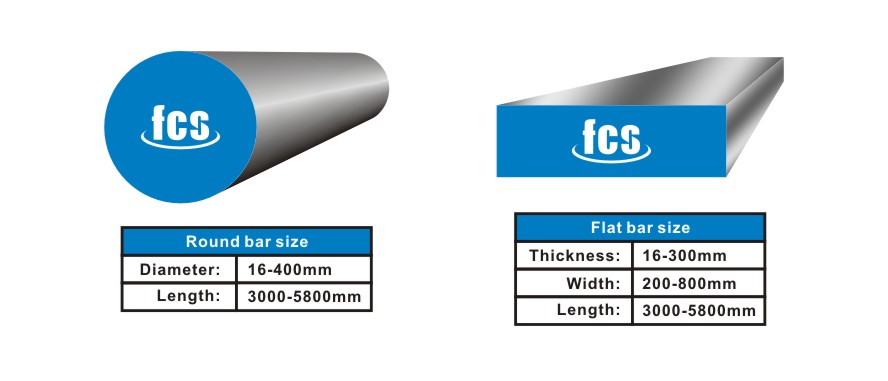
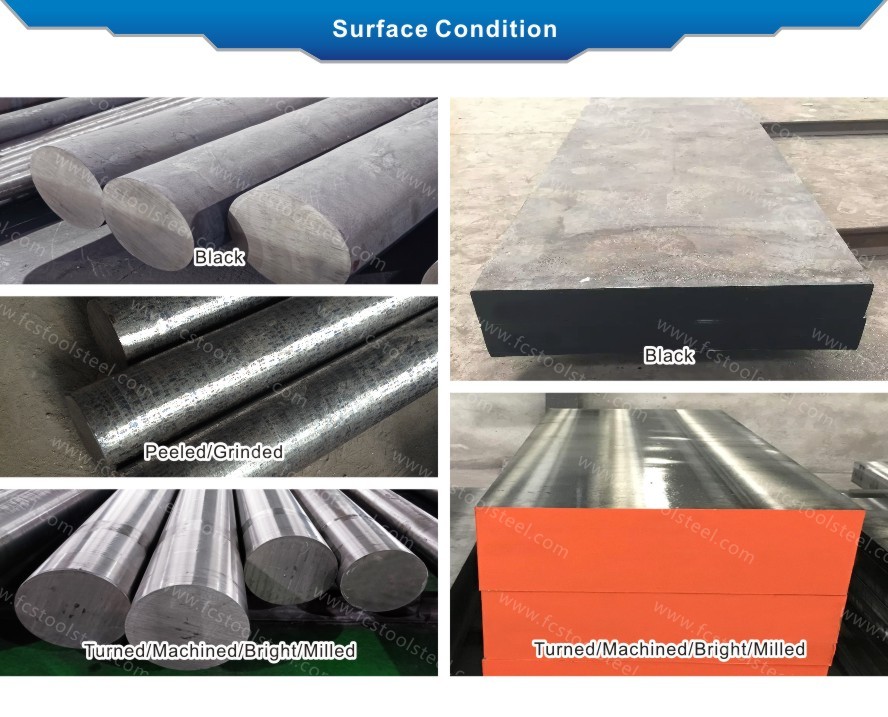
D3 STEEL GRADE COMPARISON AND CHEMICAL COMPOSITION COMPARISON
| Standard/Steel Grade | Chemical Composition(%) | ||||
| C | Si | Mn | Cr | ||
| ASTM | D3 | 2.0~2.35 | 0.10~0.60 | 0.20~0.60 | 11.0~13.5 |
| DIN/W-Nr. | X153CrMo12/1.2080 | 1.9~2.20 | 0.10~0.40 | 0.15~0.45 | 11.0~12.0 |
| JIS | SKD1 | 1.9~2.20 | 0.10~0.60 | 0.20~0.60 | 11.0~13.0 |
APPLICATION
D3 steel is mainly used to manufacture high wear-resistant and high-precision cold work molds, especially suitable for high load working conditions such as punching dies, deep drawing dies, and cold extrusion dies. The excellent wear resistance of D3 steel makes it outstanding in the stamping processing of hard materials such as silicon steel sheets and stainless steel plates.
D3 steel is also commonly used to make precision measuring tools (such as block gauges, gauges), cutting tools (such as shear blades), and wear-resistant inserts for plastic molding molds.
D3 STEEL CHARACTERISTICS
As a high carbon and high chromium cold work die steel, the characteristics of D3 steel can be comprehensively analyzed from material composition, mechanical properties to application performance. D3 steel occupies an important position in the field of mold manufacturing due to its unique alloy ratio and heat treatment response.
The chemical composition design of D3 steel highlights its wear-resistant orientation, with a carbon content of 2.00-2.35% combined with 12% chromium element, forming a large amount of M7C3 type carbides. The microstructure of D3 steel endows the material with extremely high hardness potential, reaching 60-62HRC after quenching, with a carbide volume fraction exceeding 15%, which is a leading level among similar steel grades.
The heat treatment process characteristics of D3 steel are characterized by a narrow quenching window (940-980 ℃), which requires oil quenching or graded quenching to avoid cracking. The secondary hardening effect of D3 steel is significant, and the hardness peaks after tempering at 500 ℃. However, if it exceeds 550 ℃, the performance will sharply decrease due to carbide aggregation, which requires precise process control.
The wear resistance can be regarded as the most outstanding advantage of D3 steel, and its service life can reach 1.8 times that of SKD11 steel in aluminum plate punching tests. Its wear mechanism is mainly carbide peeling, and its surface roughness maintenance ability is excellent. D3 steel is particularly suitable for harsh working conditions such as precision stamping dies and drawing dies.
D3 steel exhibits excellent compressive strength, reaching over 2500MPa at room temperature. However, the impact toughness is relatively weak (about 15J/cm ² for samples without notches), and caution should be exercised when applying it to mold parts with stress concentration. D3 steel is usually recommended for static or mild impact load scenarios.
A méretstabilitás tekintetében a D3 acél edzési deformációs sebessége körülbelül 0,15% -0,25%, ami alacsonyabb, mint a legtöbb ötvözött szerszámacélé. A D3 acél előmelegítéssel (600 ℃ × 2 óra) csökkentheti a későbbi feldolgozási stresszt, és a precíziós öntőformák végső méretbeli eltérése ± 0,02 mm/m-en belül szabályozható.
A D3 acél megmunkálási teljesítménye polarizációt mutat: a lágyított állapot (≤ 255HB) jó esztergálási tulajdonságokkal rendelkezik, de a kioltott állapot CBN vágószerszámok használatát igényli. A D3 acél szikraforgácsolásos megmunkálása során hajlamos a fehér réteg kialakulására, amelyet 160-180 ℃-on történő öregítéssel kell eltávolítani.
A D3 acél jobb korrózióállósággal rendelkezik, mint a hagyományos szerszámacél, és 12%-os krómtartalma lehetővé teszi, hogy passzív filmet képezzen nedves környezetben. A rozsdamentes acélhoz képest azonban a hűtőfolyadékkal való hosszú távú érintkezés továbbra is felületkezelést igényel. A védelem fokozása érdekében krómozás vagy PVD bevonat használata ajánlott.
Alapvető fizikai paraméterek
Sűrűség: Körülbelül 7,85 g/cm³...amely a hagyományos acél sűrűségtartományába esik.
Keménység szállítási állapotban: A szferoidizáló lágyítás után a keménység 217~269 HBW(egyes szabványok ≤255 HBW értéket írnak elő), ami megkönnyíti a későbbi megmunkálást.
Keménység hőkezelés után: Edzés és alacsony hőmérsékletű megeresztés után a keménység elérheti a 58~64 HRC, megfelelve a nagy kopásállósági követelményeknek.
Termikus tulajdonságok
Hőtágulási együttható különböző hőmérsékleti tartományokban (egység:
Hőmérséklet-tartomány (℃) | 20-100 | 20-200 | 20-300 | 20-400 | 20-500 | 20-600 | 20-700 |
Tágulási együttható | 10.7 | 11.6 | 12.3 | 12.6 | 12.9 | 13.2 | 13.3 |
Hővezető képesség különböző hőmérsékleteken (mértékegység: W/(M\cdotpK)W/(M\cdotpK)):
20℃-on: 16,6; 350 ℃-on: 20,5; 700 ℃-on: 24.3
Folyamattal kapcsolatos fizikai jellemzők
A D3 acél egyolajban edzhető acél(kis szakaszok vákuumos gázhűtéses is lehetnek), és főbb folyamatjellemzői a következők:
Kioltás után figyelemre méltó tulajdonságokkal rendelkezikmikrodeformációs funkcióés jó méretstabilitás, amely alkalmas nagy pontosságú öntőformák feldolgozására.
A mátrix nagy mennyiségű eutektikus keményfémet tartalmaz, így kiváló kopásállósággal rendelkezik, de alacsony szívóssággal és magas ridegséggel, ami alkalmatlanná teszi ütésterhelés alatti munkavégzésre.
Miután szferoidizáló lágyítással lágyították, jó vágási teljesítménnyel rendelkezik, és elektromos kisüléses megmunkálással is simán megmunkálható.