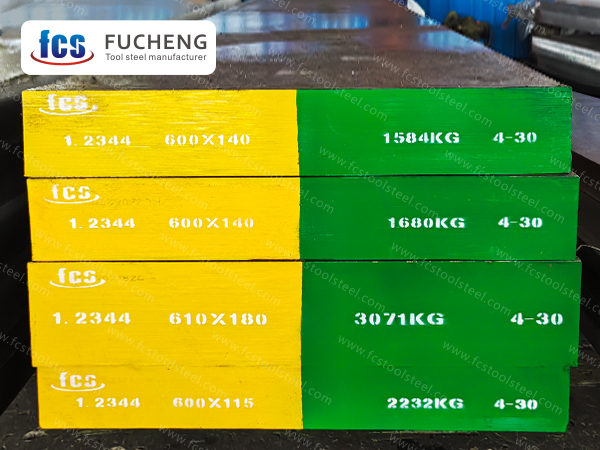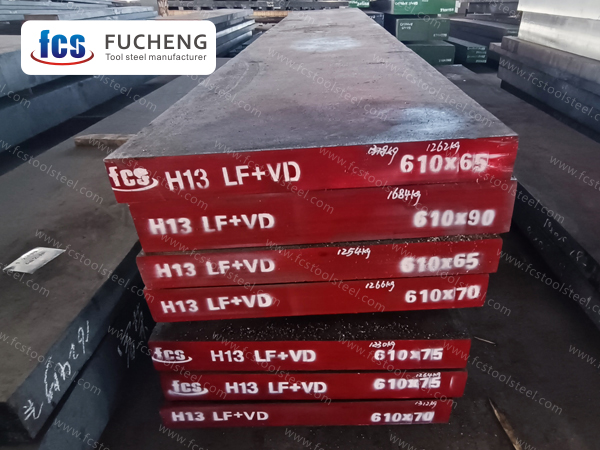
H13 melegalakító szerszámacél
A H13 acélt kovácsszerszámok, meleg extrudáló szerszámok és nagy ütőterhelésű precíziós kovácsszerszámok gyártására használják; alumínium, réz és ötvözeteik öntőformái.
- fucheng steel
- Kína
- 1 hónap
- 2000 tonna/hónap
H13 ACÉL
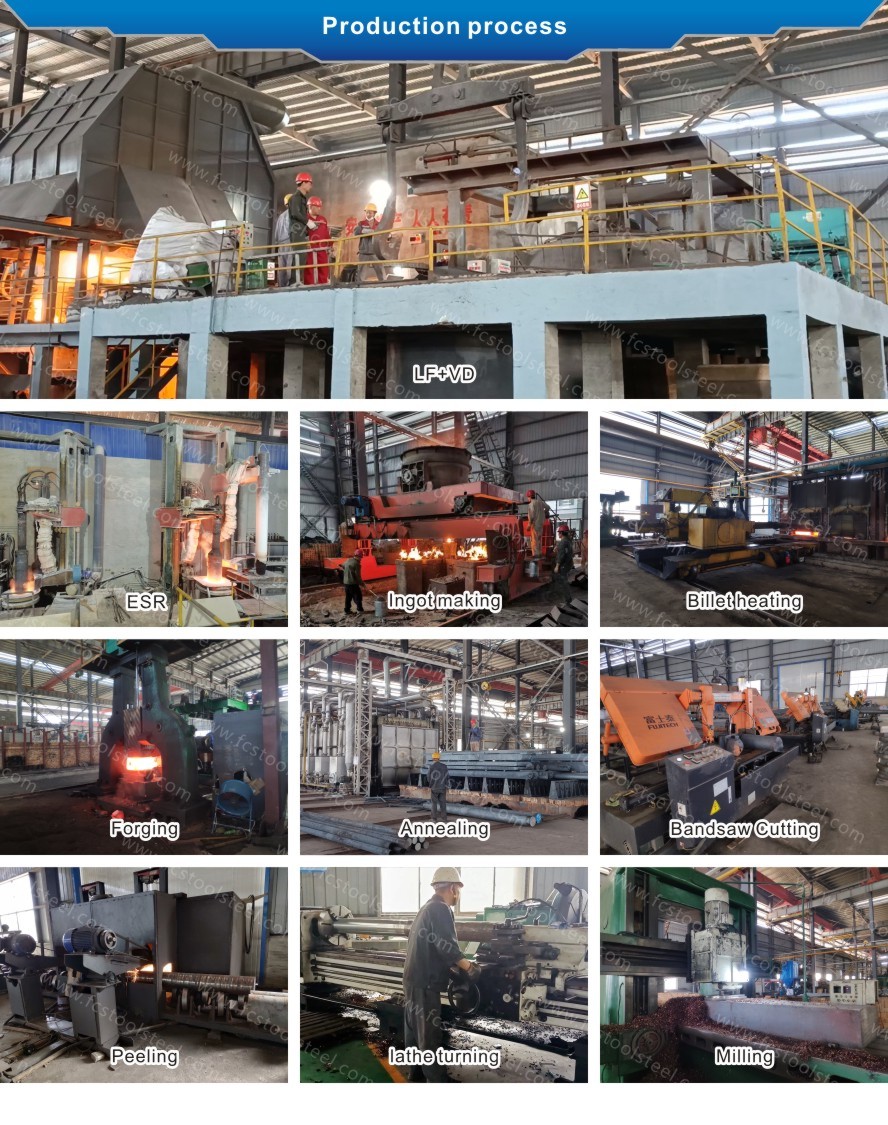
| Olvasztási és gyártási módszer: | LF+VD+ESR+Kovácsolt |
| Szállítási állapot: | Lágyított |
| Szállítási keménység: | ≤229 HBS |
| UT tesztszabvány: | 1921. szeptember–1984. 3. osztály D/d, E/e |
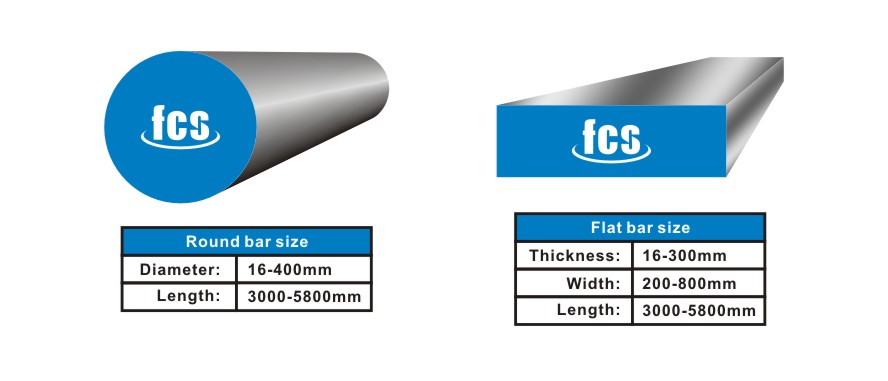
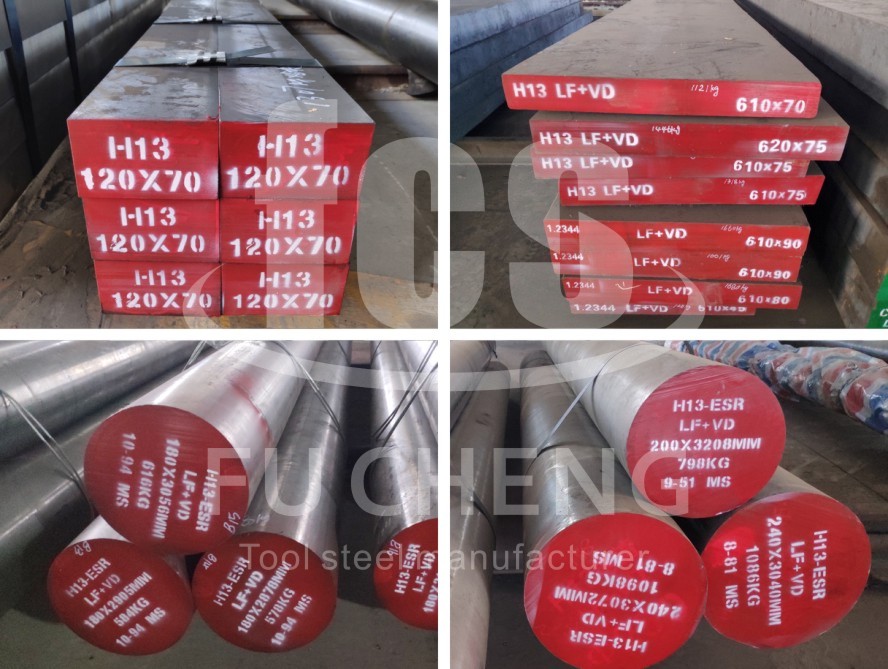
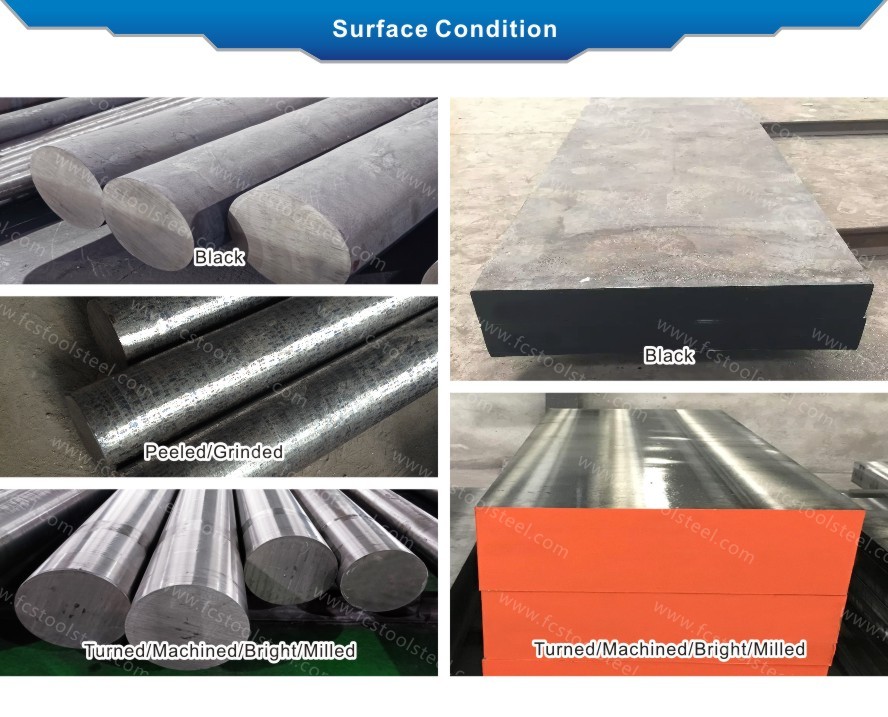
H13 ACÉLMINŐSÉG ÖSSZEHASONLÍTÁSA ÉS KÉMIAI ÖSSZETÉTEL ÖSSZEHASONLÍTÁSA
| Standard/acélminőség | Kémiai összetétel (%) | ||||||
| C | És | Mn | Kr | Mert | Be | ||
| ASTM | H13 | 0,32~0,45 | 0,80~1,20 | 0,20~0,50 | 4,75~5,50 | 1,10~1,75 | 0,80~1,20 |
| DIN/W-szám | X40CrMoV5-1/1.2344 | 0,37~0,42 | 0,90~1,20 | 0,30~0,50 | 4,80~5,50 | 1,20~1,50 | 0,90~1,10 |
| Ő | SKD61 | 0,35~0,42 | 0,80~1,20 | 0,25~0,50 | 4,80~5,50 | 1,00~1,50 | 0,80~1,15 |
ALKALMAZÁS
A H13 acélt főként alumíniumötvözet és magnéziumötvözet öntőformák gyártásához használják, amelyek ellenállnak a magas hőmérsékletű olvadt fém ismételt ütéseinek, és hőfáradási ellenállásuk miatt hatékonyan meghosszabbítják a forma élettartamát.
Az autóipari alkatrészek melegen kovácsoló formáinak területén a H13 acélt főtengelyek, hajtórudak és egyéb kovácsolt alkatrészek kovácsformáinak gyártásához használják. Magas hőmérsékleti szilárdsága lehetővé teszi, hogy megbirkózzon a nehéz kovácsolási körülményekkel.
A réz- és titánötvözetű meleg extrudáló formák H13 acélhoz is alkalmasak, különösen kiváló lágyulásgátló képességet mutatva a magas hőmérsékletű ötvözetű csövek és profilok extrudálásánál.
Nagyfényű felületű fröccsöntő formák, például optikai lencsék és elektronikus házak esetében a H13 acél tükörpolírozás után is képes megfelelni a precíziós műanyag alkatrészek simasági követelményeinek.
Az ipari melegvágó szerszámok H13 acélból készülnek, amely magas hőmérsékleti keménységének és kopásállóságának köszönhetően biztosítja a magas hőmérsékletű vágási stabilitást.
A repülőgépipari titánötvözetből készült precíziós kovácsszerszámok a H13 acél szívósságára és kúszási ellenállására támaszkodnak, hogy alkalmazkodjanak a szuperötvözetek deformációjának magas hőmérsékletű és nagynyomású környezetéhez.
A műanyag extruderek fő alkatrész-forgatókönyvében a H13 acélt kopásálló alkatrészekhez, például csavarokhoz és fúvókákhoz használják, és ellenáll a magas hőmérsékletű műanyag korróziónak.
A H13 acél ideális anyag öntőforma-kiegészítőkhöz, például felső rudakhoz és futókhoz, a kis méretű hidegen húzott acélnak pedig mind szilárdsági, mind kopásállósági követelményei vannak.
H13 acél jellemzői
A H13 acél nagyfokú edzhetőségéről és szívósság-egyensúlyáról ismert. Az 5%-os krómtartalom és a molibdén-vanádium ötvözet szinergikus hatásának köszönhetően nagy metszetekben egyenletes keménység-eloszlást és stabil, 60 J szintű ütésállóságot érhet el. A H13 acél tulajdonságai teszik az öntőformák és a melegkovácsoló szerszámok előnyben részesített anyagává, különösen alkalmassá olyan munkakörülményekhez, amelyek ellenállnak a súlyos mechanikai behatásoknak.
A H13 acél fő előnye a hőrepedés-állóság, amely lehetővé teszi a forma közvetlen vízhűtését repedésmentesen akár 700 ℃-os alumíniumfolyadék-hőmérsékleten is, a Cr-Mo-V ötvözetrendszer által alkotott stabil keményfém hálózatnak köszönhetően. A H13 acél tényleges alkalmazása több mint 30%-kal növelheti a nyomóformák élettartamát, jelentősen csökkentve a hőfáradásos repedések kockázatát.
A H13 acél mérsékelt kopásállósággal rendelkezik, alapkeménysége HRC42-52 tartományban van. A felületi keménység alacsony hőmérsékletű ionnitridálással HV1100-ig növelhető, de a nitridáló réteg vastagságát ≤ 0,2 mm-re kell szabályozni, hogy elkerüljük a termikus repedésállóság csökkenését. A H13 acél kopási mechanizmusa főként adhéziós kopás, és az oxidációs kopás magas hőmérsékleten fokozódik.
A H13 acél hőstabilitásának kritikus pontja 540 ℃. Ezen hőmérséklet túllépése után a keménység exponenciálisan csökken, és 600 ℃-on a keménység már csak 300 HV. Ezért a magas hőmérsékleti körülmények hűtőrendszer használatát igénylik. A H13 acél rövid távú hőállósági csúcsa elérheti a 650 ℃-ot, ami alkalmas titánötvözetek rövid távú melegsajtolására.
A H13 acél hőkezelési folyamata alacsony érzékenységű, és az ideális tulajdonságok 1020-1050 ℃-on történő olajos edzéssel és kettős megeresztéssel (530-560 ℃ × 2 óra) érhetők el, a deformációs sebesség 0,05%-on belül szabályozott. A H13 acél figyelemre méltó a korlátozott másodlagos edzési hatásáról, a maximális megeresztési keménysége 3-5 HRC-vel alacsonyabb, mint az SKD61-é.
A H13 acél feldolgozási teljesítménye polarizációt mutat, kiváló megmunkálhatósággal lágyított állapotban (≤ 229HB), de edzett állapotban (≥ 54HRC) CBN vágószerszámokat kell használni a megmunkáláshoz. A H13 acélt kovácsolás után 860 ℃-ról 760 ℃-ra kell fokozatos lágyításnak alávetni a feszültségek kiküszöbölése érdekében, ellenkező esetben a megmunkálás során hajlamos a mikrorepedések kialakulására.
A H13 acélt főként négy fő felhasználási területen használják: alumíniumötvözetből készült öntőformákban (60%), titánötvözetből készült precíziós kovácsolóformákban (20%), forrónyíró vágószerszámokban (15%) és csúcskategóriás fröccsöntőformákban (5%). Az öntőformák egyszeri élettartama meghaladhatja a 100 000-szeresét.
Fizikai tulajdonságok
| Tulajdonságok | Metrika | Császári |
|---|---|---|
| Sűrűség (@20°C/68°F) | 7,80 g/cm³3 | 0,282 font/hüvelyk3 |
| Olvadáspont | 1427°C | 2600°F |
FMechanikai tulajdonságok
| Tulajdonságok | Metrika | Császári |
|---|---|---|
| Szakítószilárdság, végső szilárdság (@20°C/68°F, a hőkezeléstől függően változik) | 1200–1590 MPa | 174000 - 231000 psi |
| Szakítószilárdság, folyáshatár (@20°C/68°F, hőkezeléstől függően változik) | 1000–1380 MPa | 145000 - 200000 psi |
| Területcsökkentés (@20°C/68°F) | 50,00% | 50,00% |
| Rugalmassági modulus (@20°C/68°F) | 215 GPa | 31200 ksi |
| Poisson-arány | 0,27-0,30 | 0,27-0,30 |