S7 Szerszámacél
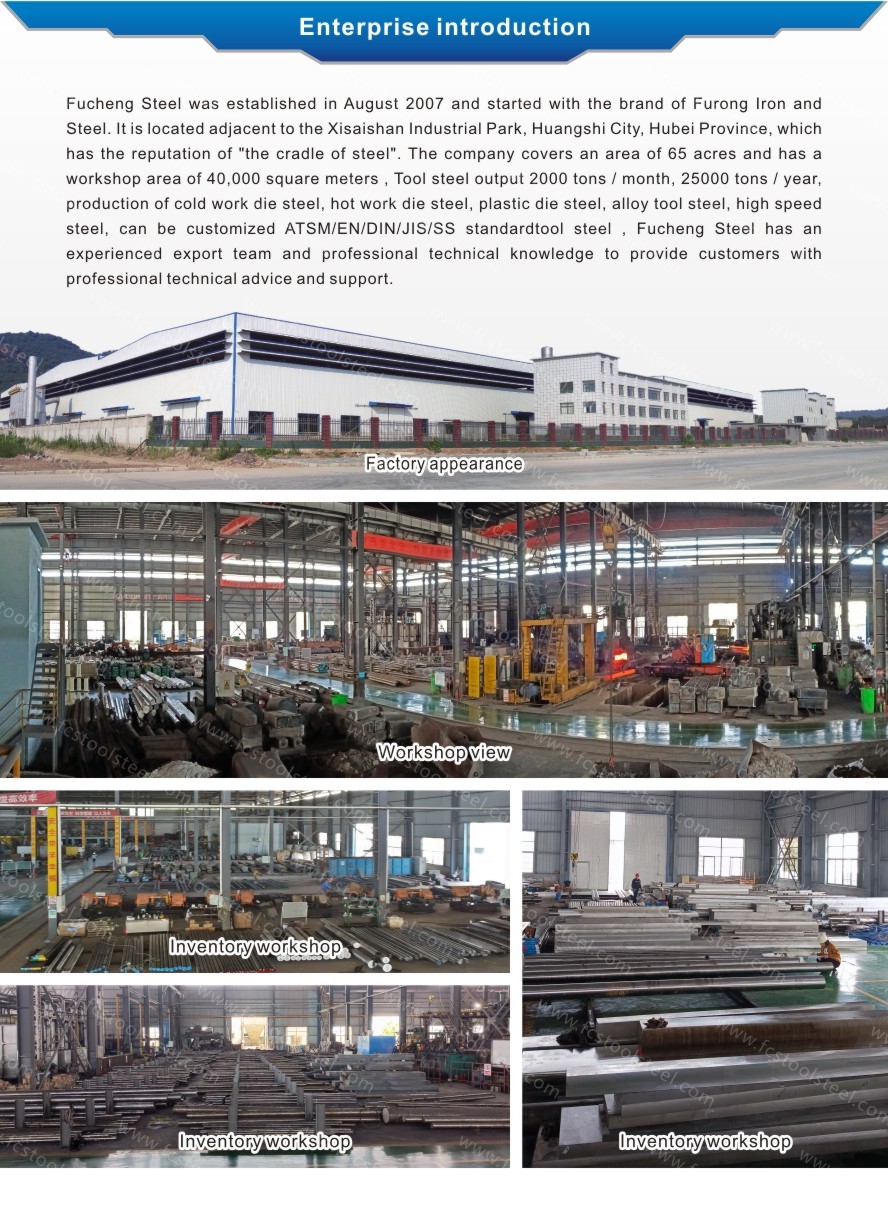
- fucheng steel
- Kína
- 1 hónap
- 2000 tonna/hónap
S7 ACÉL
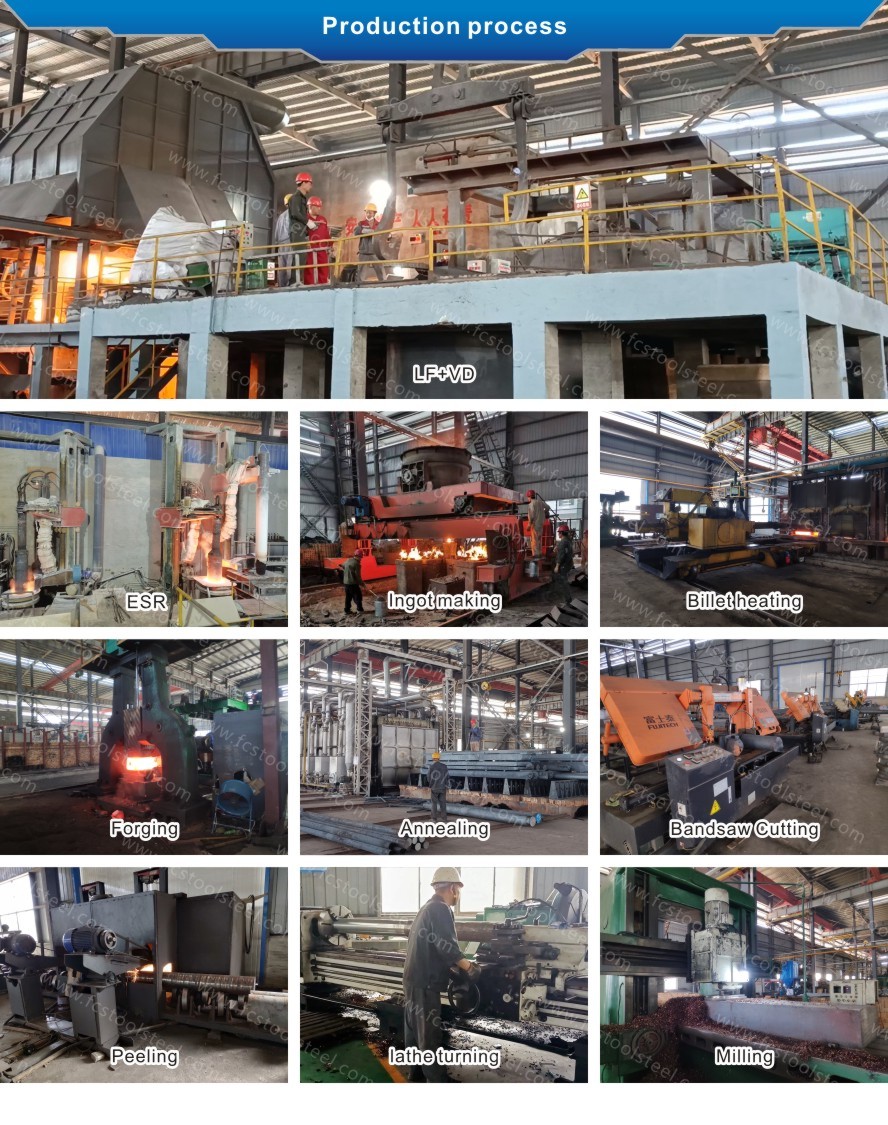
| Olvasztási és gyártási módszer: | LF+VD+Kovácsolt |
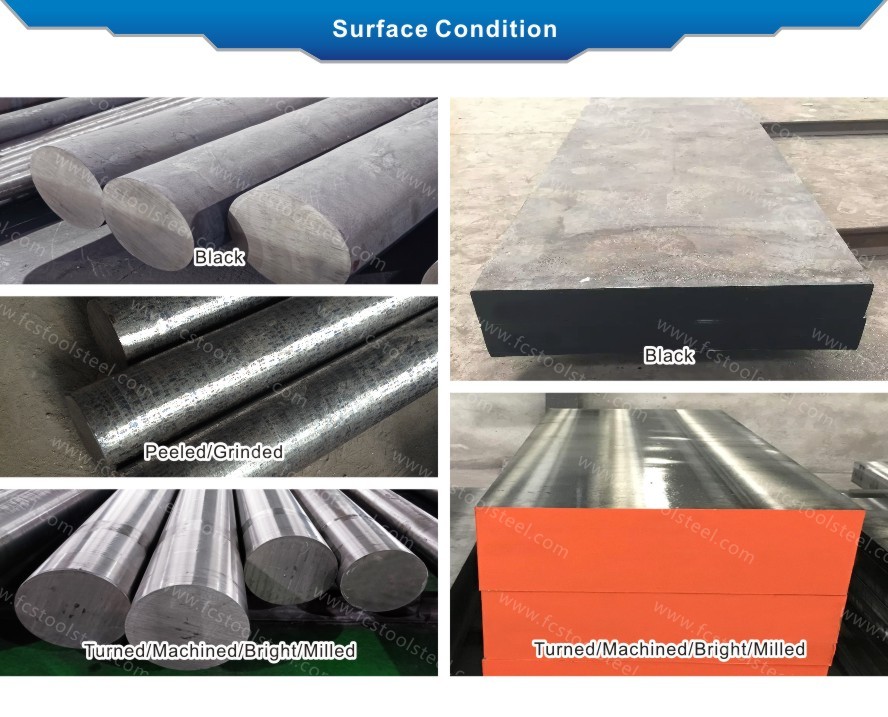
| Szállítási állapot: | Lágyított |
| Szállítási keménység: | ≤229 HBS |
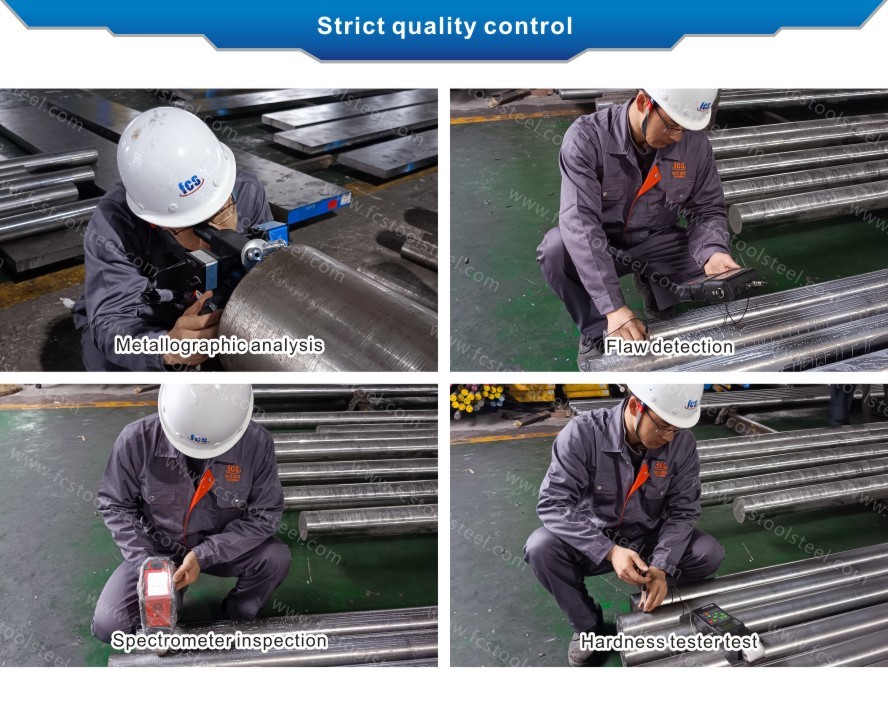
| UT tesztszabvány: | 1921. szeptember–1984. 3. osztály D/d, E/e |
S7 ACÉLMINŐSÉG ÖSSZEHASONLÍTÁSA ÉS KÉMIAI ÖSSZETÉTEL ÖSSZEHASONLÍTÁSA
| Standard/acélminőség | Kémiai összetétel (%) | ||||||
| C | És | Mn | Kr | Mert | Be | ||
| ASTM | S7 | 0,45~0,55 | 0,20~1,00 | 0,20~0,90 | 3,00~3,50 | 1,30~1,80 | ≤0,35 |
| GB | 5Cr3Mn1SiMo1V | 0,45~0,55 | 0,20~1,00 | 0,20~0,90 | 3,00~3,50 | 1,30~1,80 | ≤0,35 |
ALKALMAZÁS
Az S7 ütésálló szerszámacél, amely lyukasztó- vagy lyukasztószerszámként, nyírószerszámként, melegkovácsoló szerszámként, olvadó ötvözetek öntőformájaként, valamint meleg és hideg fémnyíráshoz használt pengékként használható.
S7 ACÉL JELLEMZŐI
Az S7 acél egy kiváló minőségű króm-molibdén ötvözetű szerszámacél, számos kiváló tulajdonsággal. Nagy keménységű és kopásállóságú acéltípusként az S7 acélt széles körben használják számos területen.
Először is, az S7 acél kiváló edzhetőséggel rendelkezik. Ez lehetővé teszi, hogy a hőkezelési folyamat során gyorsan elérje a kívánt keménységet és szilárdságot, és nagy szívóssággal rendelkezik. Ez az edzhetőség ideális választássá teszi az S7 acélt különféle vágószerszámok, lyukasztók és öntőformák gyártásához. Akár vágáshoz, sajtoláshoz vagy alakításhoz használják, az S7 acél kiváló teljesítményt és tartósságot biztosít.
Másodszor, az S7 acél nagy szilárdságú és megeresztési stabilitással rendelkezik. Nagy szakítószilárdsággal és folyáshatárral rendelkezik, és még magas hőmérsékletű környezetben is megőrzi szilárdságát és keménységét. Ezáltal az S7 acél nagyon hasznos a nagy terheléseket és ütéseket elviselő szerszámok gyártásában. Akár nagy teherbírású gépek vágószerszámaként, akár nagy szilárdságú autóipari alkatrészekként használják, az S7 acél kiváló teljesítményt nyújt.
Ezenkívül az S7 acél nagy ütésállósággal és kopásállósággal is rendelkezik. Szívósságának köszönhetően kevésbé hajlamos a törésre vagy deformációra ütés hatására, ezáltal meghosszabbítva élettartamát. Eközben az S7 acél felülete jó kopásállósággal rendelkezik, lehetővé téve a jó teljesítmény fenntartását nagy sebességű forgácsolási és kopási környezetben. Ezáltal az S7 acél ideális választás vágószerszámok, lyukasztók és öntőformák gyártásához.
Ezenkívül az S7 acél nagyfokú edzési és lágyulási ellenállást is mutat. Keménysége a hőkezelési folyamat során pontosan szabályozható, hogy megfeleljen a különböző alkalmazási követelményeknek. Ezáltal az S7 acél nagyon alkalmassá válik olyan szerszámok gyártására, amelyek speciális keménységet és szilárdságot igényelnek. Ugyanakkor az S7 acél kiváló lágyulási ellenállással is rendelkezik, így keménységét és szilárdságát magas hőmérsékleten is megőrzi, ezáltal meghosszabbítva élettartamát.
Ezenkívül az S7 acél kiváló mechanikai fáradási ellenállást is mutat. Ismétlődő terhelések alatt is stabil teljesítményt nyújt, és kevésbé hajlamos a fáradásos törésre. Ez nagy előnyt biztosít az S7 acélnak a hosszú távú használatot igénylő szerszámok és alkatrészek gyártásában. Akár mechanikus berendezések vágószerszámaként, akár autóipari motorok kulcsfontosságú alkatrészeként használják, az S7 acél megbízható teljesítményt nyújt.
Végül az S7 acél nagy szívóssággal és közepes hőmérsékleti oxidációs ellenállással is rendelkezik. Szívóssága miatt kevésbé hajlamos a törésre vagy deformációra ütés hatására, így hosszabb élettartamot biztosít. Ugyanakkor az S7 acél jó oxidációs ellenállással rendelkezik a közepes hőmérsékleti tartományban, és ellenáll az oxidációs korrózió hatásának. Ezáltal az S7 acél nemcsak magasabb hőmérsékleten működő szerszámok és öntőformák gyártására alkalmas, hanem mérsékelt hőmérsékleten használt alkatrészek gyártására is.
FIZIKAI TULAJDONSÁGOK
Teljesítményindex | Specifikus paraméter |
Sűrűség | 7,83 g/cm³ (7833 kg/m³) |
Fajsúly | 7.83 |
Rugalmas modulus | 207 GPa (30 × 10⁶ psi) |
Hővezető képesség | 28,5 W/m·K (16,5 BTU/óra-ft-°F) |
Megmunkálhatóság | 70-75%-a a hagyományos 1%-os szénacélénak |
Kritikus hőmérséklet | Ac1: 793 ℃, Ac3: 838 ℃, Ar1: 754 ℃, Ar3: 710 ℃ |
Alkalmazási keménység edzés és megeresztés után | 52-58 HRC (akár 60-61 HRC-ig) |
Nagy ütésállóság: Az S7 acél még nagy keménység mellett is kiváló szívósságot biztosít. Az S7 acél alkalmas gyakori ütésterhelésű munkakörülményekre, és szívóssági teljesítménye jobb, mint a legtöbb hidegalakítható szerszámacélé.
Lágyulási ellenállás és stabilitás: Amikor az S7 acél legfeljebb hőmérsékleten működik538 ℃Az S7 acél stabil keménységet és teljesítményt tud fenntartani.
Jó kopásállóság: Miután az S7 acélt újraolvasztással feldolgozták, kevés nemfémes zárvány marad az S7 acélban, az S7 acél polírozhatósága jobb, és az S7 acél megfelel a formaüregek felületkezelési követelményeinek.
HŐKEZELÉSI FOLYAMAT
Előmelegítés
Az S7 acél melegítési sebessége nem haladhatja meg a ...222 ℃/óraAz S7 acél munkadarabok egyenetlen melegítése okozta deformáció elkerülése érdekében. Összetett/nagy S7 acél munkadarabok esetén: két szakaszban kell előmelegíteni, először 621-677 ℃-ra kell melegíteni az egyenletes hőmérséklet eléréséhez, majd 704-760 ℃-ra kell melegíteni az egyenletes hőmérséklet eléréséhez. Egyszerű alakú S7 acél munkadarabok esetén az előmelegítés közvetlenül is elvégezhető 704-760 ℃ tartományban.
Ausztenitesedés
Lassan melegítse fel az S7 acélt az előmelegítési hőmérsékletről a ...-ra.941 ℃ (1725 °F)Számítsa ki a tartási időt az S7 acél munkadarab vastagsága alapján: tartsa 30 percig az első hüvelyk (25,4 mm) vastagságnál; minden további hüvelyknyi vastagságnál adjon hozzá 15 perc tartási időt.
Kioltás
Az S7 acél háromféleképpen hűthető:levegőhűtés, nyomás alatti gázhűtés vagy meleg olajhűtés 51-66 ℃-onHa az S7 acél munkadarab szelvényvastagsága meghaladja a 63,5 mm-t (2,5 hüvelyk), az S7 acél hűtési sebességét növelni kell nyomás alatti gázos oltással vagy megszakított olajos oltással 760-482 ℃ tartományban az S7 acél központi keménységének biztosítása érdekében.
Edzés
S7 acéla kioltás után azonnal meg kell temperálni az S7 acél repedésének és deformációjának elkerülése érdekében. S7 acélból készült hidegalakító szerszámok esetében: a tipikus megeresztési hőmérséklet 204-260 ℃, amely 55-60 HRC keménységet érhet el, figyelembe véve az S7 acél szívósságát és kopásállóságát. S7 acélból készült melegalakító szerszámok esetén: ajánlott, hogy a megeresztési hőmérséklet meghaladja a 482 ℃és az S7 acélnak alá kell vetniekettős edzésAz S7 acél magas hőmérsékletű stabilitásának javítására. Nagy méretű S7 acél munkadarabok (152,4 mm-es szelvény) vagy szikraforgácsolást igénylő S7 acél munkadarabok esetén ajánlott az S7 acélt a megeresztési hőmérsékleten tartani.4-6 óraaz S7 acél belső feszültségének teljes kiküszöbölése és az S7 acél méretstabilitásának javítása.
Lágyítás
A lágyítást az S7 acél melegmegmunkálása után vagy újraedzés előtt alkalmazzák az S7 acél feldolgozási teljesítményének javítása érdekében: melegítés után843 ℃és tartva, hűtse le a kemencében legfeljebb sebességgel28 ℃/óra538 ℃-ra melegítjük, majd természetes úton lehűtjük. Az S7 acél maximális keménysége a lágyítás után 223 HBW.
Opcionális speciális eljárások
Kriogén kezelés: Az S7 acél edzése vagy megeresztése után végezhető, ami kismértékben, 1-3 HRC-vel növelheti az S7 acél keménységét, és egyidejűleg stabilizálja az S7 acél méretét. Vákuum hőkezelés: Elkerülhető az S7 acél felületi oxidációja, és biztosítható az S7 acél egyenletes keménysége. A legtöbb gyártó támogató szolgáltatásokat tud nyújtani az S7 acélhoz.
Főbb megjegyzések
Az S7 acél hőkezelési eljárásának pontosságával szemben támasztott követelmények: a hűtés egyenletessége, a megeresztési idők és a tartási idő közvetlenül befolyásolja az S7 acél végső szívósságát és élettartamát. Az S7 acél huzalvágása után magas hőmérsékletű megeresztést kell végezni, hogy megakadályozzuk az S7 acél maradékfeszültsége által okozott repedésdeformációt.